


هل تستطيع آلة التفريز العامة X8126A معالجة الأجزاء المائلة دون إعادة التثبيت؟
هل تستطيع ماكينة التفريز الشاملة X8126A معالجة الأجزاء المائلة دون إعادة التثبيت؟
هل تستطيع ماكينة التفريز الشاملة X8126A تشغيل الأجزاء المائلة بدقة دون تكرار إعادة التثبيت؟ بالنسبة للمقيّمين الفنيين، تعتمد الإجابة على تكوين طاولتها الدوارة، وتعدد استخدامات المغزل، ودقة الإعداد.
تتناول هذه المقالة كيفية دعم X8126A لعمليات التفريز متعددة الزوايا، مما يساعد المصنّعين على تقليل وقت المناولة، والحفاظ على اتساق المراجع، وتقييم مدى ملاءمة قدراتها لمتطلبات الإنتاج الدقيق الصارمة.
ما الذي يحتاج المقيّمون الفنيون إلى تأكيده أولاً
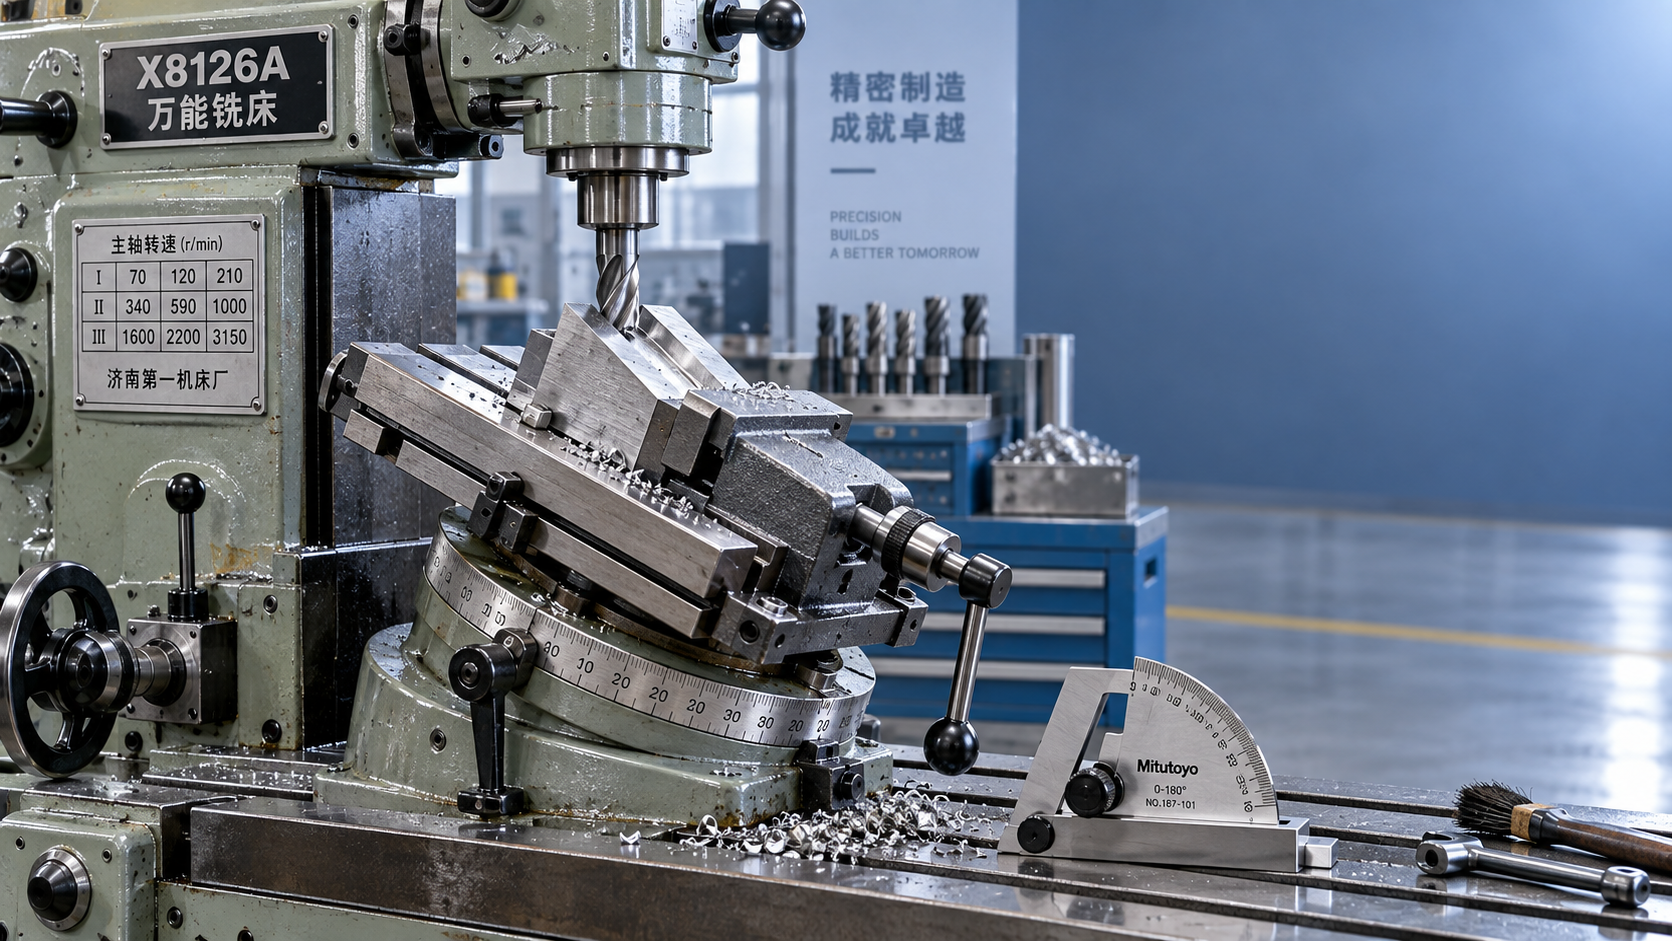
يمكن لماكينة التفريز الشاملة X8126A تشغيل العديد من السمات المائلة ضمن إعداد واحد مضبوط، ولكن لا ينبغي اعتبارها مركز تشغيل خماسي المحاور بلا قيود.
تنبع ميزتها العملية من الجمع بين طاولة شاملة، وتثبيت قطعة عمل قابل للضبط، وترتيبات مغزل أفقية أو رأسية لمعالجة الأسطح المائلة، والشقوق، والأكتاف، والسمات المركبة.
قبل اعتماد الماكينة، ينبغي للمقيّمين تحديد هندسة الجزء الفعلية، وتفاوت الزاوية المطلوب، وكمية الإنتاج، وكتلة قطعة العمل، وعلاقات المراجع بين الأسطح المشغّلة.
لا يتمثل السؤال الأساسي ببساطة في ما إذا كانت الطاولة تدور. بل يتمثل في ما إذا كان يمكن إبقاء السمات المطلوبة مرجعية من مرجع أولي ثابت واحد طوال العملية.
إذا كان السطح المائل ونمط الثقوب والشق الجانبي يشتركون في بنية المرجع نفسها، فيمكن لإعداد واحد أن يحسن اتساق المواضع بدرجة كبيرة مقارنة بالإزالة المتكررة وإعادة التثبيت.
ومع ذلك، قد تتطلب السمات الداخلية العميقة، أو الزوايا المتقاطعة المعقدة، أو متطلبات التشذيب المتزامن الدقيقة، تجهيزات متخصصة، أو ملحقات دوارة، أو معدات CNC متعددة المحاور.
كيف تدعم الطاولة الشاملة التفريز بزاوية
صُممت طاولة التفريز الشاملة للدوران بالنسبة إلى محور الماكينة، مما يتيح للمشغل وضع قطعة العمل بزاوية محددة دون إعادة بناء الإعداد.
بالنسبة للأعمال الزاوية الشائعة، يمكن فهرسة الطاولة إلى الإعداد المحدد، وقفلها بإحكام، والتحقق منها قبل بدء القطع باستخدام ساعة قياس، أو قضيب جيبي، أو كتلة زاوية دقيقة.
يُعد هذا الترتيب مفيداً للأخاديد الحلزونية، وشقوق T المائلة، وسمات ذيل الحمامة، والحواف المشطوفة، والأسطح المائلة، والمكونات التي تتطلب التشغيل على طول محور قطعة عمل غير متعامد.
في ماكينة التفريز الشاملة X8126A، يمكن لوظيفة تدوير الطاولة تقليل الحاجة إلى نقل الجزء بين تجهيزات تفريز منفصلة لكل عملية زاوية.
ويهم هذا التقليل لأن كل عملية إعادة تثبيت تتيح فرصة إضافية لانزياح المرجع، أو تداخل الرايش، أو قوة تثبيت غير متساوية، أو تفاوت في المحاذاة يعتمد على المشغل.
لا تضمن زاوية الطاولة وحدها الدقة. ينبغي للمقيّمين التحقق من التدريجات، وصلابة القفل، وسلوك الخلوص العكسي، وقابلية التكرار بعد إعادة التموضع، وطريقة الفحص الفعلية المستخدمة أثناء الإعداد.
ما الأجزاء المائلة التي يمكن عادة إبقاؤها في إعداد واحد
غالباً ما تكون المكونات المنشورية أفضل المرشحين للتفريز الزاوي بإعداد واحد. وتشمل الأمثلة حوامل الماكينات، وكتل التوجيه المائلة، وألواح العِدد، ومكونات الوتد، وأجسام التجهيزات.
تستفيد الأجزاء ذات الشقوق أو الأخاديد المائلة أيضاً عندما يمكن أن تبقى قطعة العمل مثبتة بينما تُدار الطاولة لمحاذاة مسار القطع مع السمة المطلوبة.
التفريز الحلزوني تطبيق آخر ذو صلة. إذ يمكن للعلاقة المنسقة بين حركة الطاولة وترتيب المغزل ومعدات الفهرسة دعم السمات الحلزونية أو اللولبية المضبوطة.
للتقييم الفني، ميّز بين الزاوية الناتجة عن توجيه الطاولة والزاوية الناتجة عن هندسة الأداة. فكل نهج ينتج عنه صلابة ونتائج تفاوت مختلفة.
يمكن قطع الحواف المشطوفة القصيرة بكفاءة باستخدام قاطع زاوية أو رأس مائل، بينما قد تكون المستويات المائلة الطويلة أكثر استقراراً عند وضع قطعة العمل نفسها بالزاوية المطلوبة.
تكون قدرة الإعداد الواحد أكثر موثوقية عندما تكون جميع السمات المتبقية قابلة للوصول دون تحرير المشابك، أو إعاقة مسارات القاطع، أو تجاوز حدود الحركة، أو الإخلال بالإخلاء الآمن للرايش.
تعتمد الدقة على التحكم في المراجع، وليس فقط على خصائص الماكينة
تتمثل فائدة الجودة الرئيسية لتجنب إعادة التثبيت في الحفاظ على علاقات المراجع. فعند نقل جزء إلى تجهيز آخر، يجب إعادة إنشاء مرجعه الإحداثي الأصلي.
حتى المشغلون الحريصون قد يُدخلون تفاوتات صغيرة بسبب تلوث السطح، أو تشوه التثبيت، أو خلوص دبابيس التموضع، أو اختلاف التلامس بين قطعة العمل ودعامات التجهيز.
يسمح إبقاء المكوّن مثبتاً بتشغيل السمات المائلة والمستقيمة من نظام مرجعي مشترك، مما يمكن أن يحسن التحكم في التعامد، والتوازي، والموضع النسبي.
ينبغي للمقيّمين الفنيين السؤال عن المراجع الوظيفية في التجميع النهائي. فأفضل إعداد يستند إلى تلك المراجع الوظيفية بدلاً من حواف المادة الخام المريحة.
استخدم إجراء فحص بالمجس أو ساعة القياس قبل تشغيل الأسطح الحرجة. تحقق من محاذاة الملزمة، وتوجيه الطاولة، واستقرار قطعة العمل، والعلاقة بين المرجع المختار وخط مركز المغزل.
بعد تدوير الطاولة، أكد الزاوية الفعلية باستخدام طريقة قياس مناسبة. فقد لا يكون الاعتماد على علامات المقياس وحدها كافياً للمكونات ذات التفاوتات الضيقة أو قطع العمل عالية القيمة.
متى قد تظل إعادة التثبيت ضرورية
لا يمكن إكمال بعض الأجزاء دون إعادة التموضع، حتى على ماكينة تفريز شاملة قادرة. وعادة ما تكون إمكانية الوصول هي العامل المحدد، ولا سيما حول الجيوب العميقة والهندسة المغلقة.
قد يلزم إعداد ثانٍ عندما لا تتمكن القواطع من الوصول إلى سمة ما دون بروز مفرط. تقلل امتدادات الأدوات الطويلة الصلابة وقد تسبب الاهتزاز، أو التدرج، أو تشطيباً سطحياً ضعيفاً.
يمكن لقطع العمل الثقيلة جداً أيضاً أن تغيّر القرار. فقد تؤدي زاوية الطاولة المناسبة نظرياً إلى ظروف تحميل غير آمنة أو إلى تقليل مساحة التلامس الفعالة للتثبيت.
تتطلب الزوايا المركبة المعقدة تقييماً دقيقاً. فإذا تعذر تحقيق مستويات زاوية متعددة من خلال موضع طاولة واحد، فقد تكون ألواح الزوايا المخصصة أو العِدد الدوارة أكثر ملاءمة.
يفرض الإنتاج كبير الحجم قيداً آخر. فقد يكون الإعداد الشامل اليدوي مرناً، لكن الضبط المتكرر قد يكون أبطأ وأقل قابلية للتكرار من تجهيز إنتاج مصمم لغرض محدد.
في هذه الحالات، قيّم ما إذا كانت X8126A هي ماكينة العملية الأساسية المناسبة أو ماكينة ثانوية اقتصادية تدعم أعمال النماذج الأولية، وأعمال الإصلاح، والإنتاج الدقيق منخفض الحجم.
عملية تقييم عملية لماكينة X8126A
ابدأ بمراجعة رسم المكوّن وتجميع السمات بحسب المرجع، والاتجاه، ووصول الأداة، والتفاوت، والتسلسل. يكشف ذلك سريعاً المواضع التي يحقق فيها إعداد واحد قيمة حقيقية.
بعد ذلك، أنشئ رسماً تخطيطياً للإعداد يوضح فكي الملزمة، والمشابك، والدعامات، ومسارات القواطع، وزوايا الطاولة. ضمّن فحوصات الخلوص لرؤوس المغزل، والمحاور الحاملة، والمقابض، ومعدات تثبيت قطعة العمل.
حدد كيفية ضبط وفحص كل زاوية حرجة. ينبغي أن تتضمن الطريقة مستوى عدم يقين مقبولاً نسبة إلى تفاوت الجزء، وليس مجرد إعداد اسمي.
أجرِ قطعاً تجريبياً ممثلاً متى أمكن. قس دقة الزوايا، والتشطيب السطحي، وموضع السمة، ووقت الإعداد، وقابلية التكرار بعد إعادة الطاولة إلى الموضع نفسه.
قارن النتيجة بمسار التصنيع القائم. ضمّن إعداد التجهيزات، ووقت المناولة، وجهد الفحص، واحتمال الهدر، ومتطلبات مهارة المشغل في المقارنة.
ينبغي للمقيّمين الفنيين أيضاً النظر في المعدات المكملة لسير عمل ورشة متكامل. فقد تكون الأعمال الدورانية الكبيرة أكثر ملاءمة لـمخرطة يدوية CW61125، التي تدعم قطع العمل المعدنية الصناعية الكبيرة.
كيفية تقليل المخاطر أثناء التشغيل بزاوية
استخدم تثبيتاً نظيفاً وصلباً لقطعة العمل مع تموضع إيجابي مقابل أسطح مرجعية معروفة. يجب أن تؤمن قوة التثبيت قطعة العمل دون ثني الأقسام الرقيقة أو رفع الجزء عن الدعامات.
قلل بروز القاطع واختر أدوات مناسبة للمادة ودرجة التعشيق. تعمل العِدد المستقرة على تحسين جودة السطح وموثوقية القياسات البعدية الزاوية.
خطط اتجاه القطع بعناية، ولا سيما على الأسطح المائلة. إذ يمكن للتفاعل بين قوة القطع وهندسة التجهيز أن يدفع قطعة العمل نحو نقاط التموضع المقصودة أو بعيداً عنها.
أجرِ التشغيل الخشن أولاً عندما تكون إزالة المادة كبيرة، ثم تحقق من الإعداد قبل إنهاء السمات الحرجة. يساعد هذا التسلسل على اكتشاف الحركة قبل إنتاج الأبعاد النهائية.
وثّق إعدادات الطاولة المثبتة، ومواقع التجهيزات، وأدوات القطع، ونتائج الفحص. تحول وثائق العملية القابلة للتكرار المرونة اليدوية إلى قدرة إنتاجية أكثر تحكماً.
بالنسبة للمكونات الحرجة للجودة، أدرج خطة فحص للقطعة الأولى. قس الزاوية، وتباعد السمات، وحالة السطح، والهندسة المرتبطة بالمراجع قبل إطلاق دفعة للإنتاج الكامل.
هل X8126A هي الخيار المناسب للأجزاء المائلة؟
تُعد ماكينة التفريز الشاملة X8126A خياراً عملياً عندما تتطلب الأجزاء تشغيلات زاوية متنوعة، وكميات إنتاج متوسطة، وتحكماً قوياً من المشغل في ظروف الإعداد والقطع.
تكون قيمتها أكبر عندما تهدد إعادة التثبيت المتكررة اتساق المراجع أو تستهلك وقت مناولة مفرطاً عبر عدة عمليات تفريز ذات اتجاهات مختلفة.
تكون أقل ملاءمة عندما تتطلب العملية استيفاءً تلقائياً ومتزامناً متعدد المحاور، أو إنتاجاً دون مراقبة، أو أسطحاً حرة شديدة التعقيد، أو أزمنة دورة قصيرة للغاية على نطاق واسع.
بالنسبة لمعظم المقيّمين، يكون الاستنتاج الصحيح مشروطاً: يمكن للماكينة معالجة الأجزاء المائلة دون إعادة تثبيت متكررة عندما تتوافق متطلبات الهندسة، والوصول، وتثبيت قطعة العمل، والتفاوتات.
تُعد مراجعة الإعداد المنضبطة أكثر أهمية من ادعاء واسع بالقدرة. أكد نطاق الطاولة، وسلوك القفل، ووصول المغزل، وتصميم التجهيز، وعملية الفحص مقابل الأجزاء الممثلة.
عند التحكم في تلك العوامل، يمكن لـ X8126A توفير مسار فعّال من حيث التكلفة للتشغيل الدقيق متعدد الزوايا مع تقليل المناولة، وحماية المراجع، وتحسين الثقة في العملية.
