


هل يتحكم مُصنّع ماكينات التفريز في جودة المسبوكات الخاصة به؟
قد تبدو قاعدة الماكينة صلبة في رسم عرض السعر، لكنها قد تصبح مصدرًا للاهتزاز أو انحراف الهندسة أو عدم استقرار جودة التشطيب بعد التركيب. في أعمال التفريز الشاقة، تظهر هذه المشكلات غالبًا تدريجيًا: إذ يلزم تصحيح الاستواء بصورة أكثر تكرارًا، أو تنتج دورة تجويف طويلة أبعادًا غير متسقة، أو تتغير الدقة بعد عمليات التشغيل الخشن الثقيلة. وقد تبدأ المشكلة الأساسية قبل التجميع النهائي بوقت طويل—في عملية الصب.
نعم، يمكن للشركة المصنّعة لماكينات التفريز التحكم في جودة الصب الخاصة بها، لكن مستوى التحكم يختلف بدرجة كبيرة. يحدد بعض المصنّعين متطلبات المواد والعمليات، ويدققون مسبكًا خارجيًا، ويجرون فحصًا عند الاستلام. بينما يضطلع آخرون بدور أعمق من خلال التحكم في تصميم المسبوكات، ومعايير المسبك، والمعالجة الحرارية، والتعتيق، والتشغيل الخشن، والتحقق الهندسي النهائي. ولا ينبغي للمقيّمين الفنيين افتراض أن «التصميم الداخلي» أو «فحص المسبك» يعنيان تحكمًا كاملًا في الصب. والسؤال الرئيسي هو: ما القرارات الحاسمة التي يتم التحكم فيها وتوثيقها والتحقق منها قبل وصول الماكينة إلى التجميع النهائي؟
يبدأ التحكم قبل صب المعدن المنصهر
لا تقتصر جودة الصب على ما إذا كان الجزء النهائي يحتوي على عيوب مرئية. ففي ماكينة التفريز CNC، يجب أن يوفر السرير والعمود والسرج وهيكل دعم الطاولة الصلابة والتخميد والاستقرار الحراري ومرجعًا ثابتًا لمحاذاة الموجهات والمغزل. وتتأثر هذه الخصائص بالتصميم الهيكلي الأصلي بقدر تأثرها بعمليات المسبك.
ينبغي للمصنّع القادر أن يحدد درجة المسبوك، وانتقالات سماكة الجدران، وتخطيط الأضلاع، وسماحات التشغيل، ومواقع مسارات الأحمال الرئيسية. وقد تؤدي الأضلاع سيئة التصميم إلى صلابة موضعية مع ترك مناطق أخرى عرضة للتشوه. وقد تزيد تغيرات السماكة المفاجئة من خطر تجاويف الانكماش أو التبريد غير المتساوي. ويمكن أن تتحرك الأسطح الكبيرة غير المدعومة أثناء إزالة الإجهادات أو التشغيل اللاحق.
ولهذا ينبغي أن تبدأ المراجعة الفنية بتمييز عملي: هل يشتري صانع الماكينة مجرد مسبوك قياسي، أم أنه يمتلك المواصفة الهندسية لذلك المسبوك؟ يمكن للمورد إنتاج مسبوك جيد، لكن قابلية التكرار تتحسن عندما يعمل مصمم الماكينة والمسبك وفق حزمة رسومات مضبوطة تحدد المناطق الحرجة ونقاط الفحص وحدود العيوب المقبولة.
ما الذي ينبغي أن يعنيه «امتلاك جودة الصب» عمليًا
لا تتطلب الملكية الكاملة بالضرورة تشغيل مسبك مملوك للشركة. إذ يمكن للشركة المصنّعة لماكينات التفريز استخدام مسبك خارجي مؤهل مع الحفاظ على تحكم قوي في العمليات. والمهم هو قدرتها على منع العيوب، وتحديد التباين، ورفض المكونات غير المطابقة قبل أن يخفي التشغيل الدقيق الأدلة.
يشمل التحكم الفعلي عمومًا الأنشطة التالية:
- تحديد درجة حديد الزهر المطلوبة أو المادة البديلة، بما في ذلك القوة ونطاق الصلادة والتوقعات المتعلقة بالبنية المجهرية عند الاقتضاء.
- اعتماد ممارسات القولبة ونظام الصب والمغذيات واللباب للأجزاء الهيكلية الرئيسية بدلًا من قبول طريقة مسبك غير محددة.
- التحكم في سجلات التركيب الكيميائي للمصهور والتلقيح لتقليل التباين بين دفعات الصب.
- تحديد ظروف التبريد وإخراج المسبوك من القالب حتى لا تحتفظ المقاطع الكبيرة بإجهادات متبقية مفرطة.
- اشتراط فحص المناطق الحرجة للكشف عن المسامية أو تضمينات الرمل أو التشققات أو الانقطاعات المرتبطة بالانكماش.
- إدارة معالجة إزالة الإجهاد وتسلسل الوقت بين التشغيل الخشن والتشغيل النهائي.
- تتبع هوية المسبوك خلال التشغيل والتجميع والقبول النهائي.
يكون تحكم المصنّع الذي لا يتحقق إلا من الأبعاد الخارجية بعد التسليم محدودًا. يمكن لفحص الأبعاد تأكيد وجود سماحة تشغيل كافية، لكنه لا يستطيع إثبات السلامة الداخلية أو اتساق المواد أو حالة الإجهادات المتبقية بصورة موثوقة.
تؤثر عملية المسبك في سلوك الماكينة لاحقًا
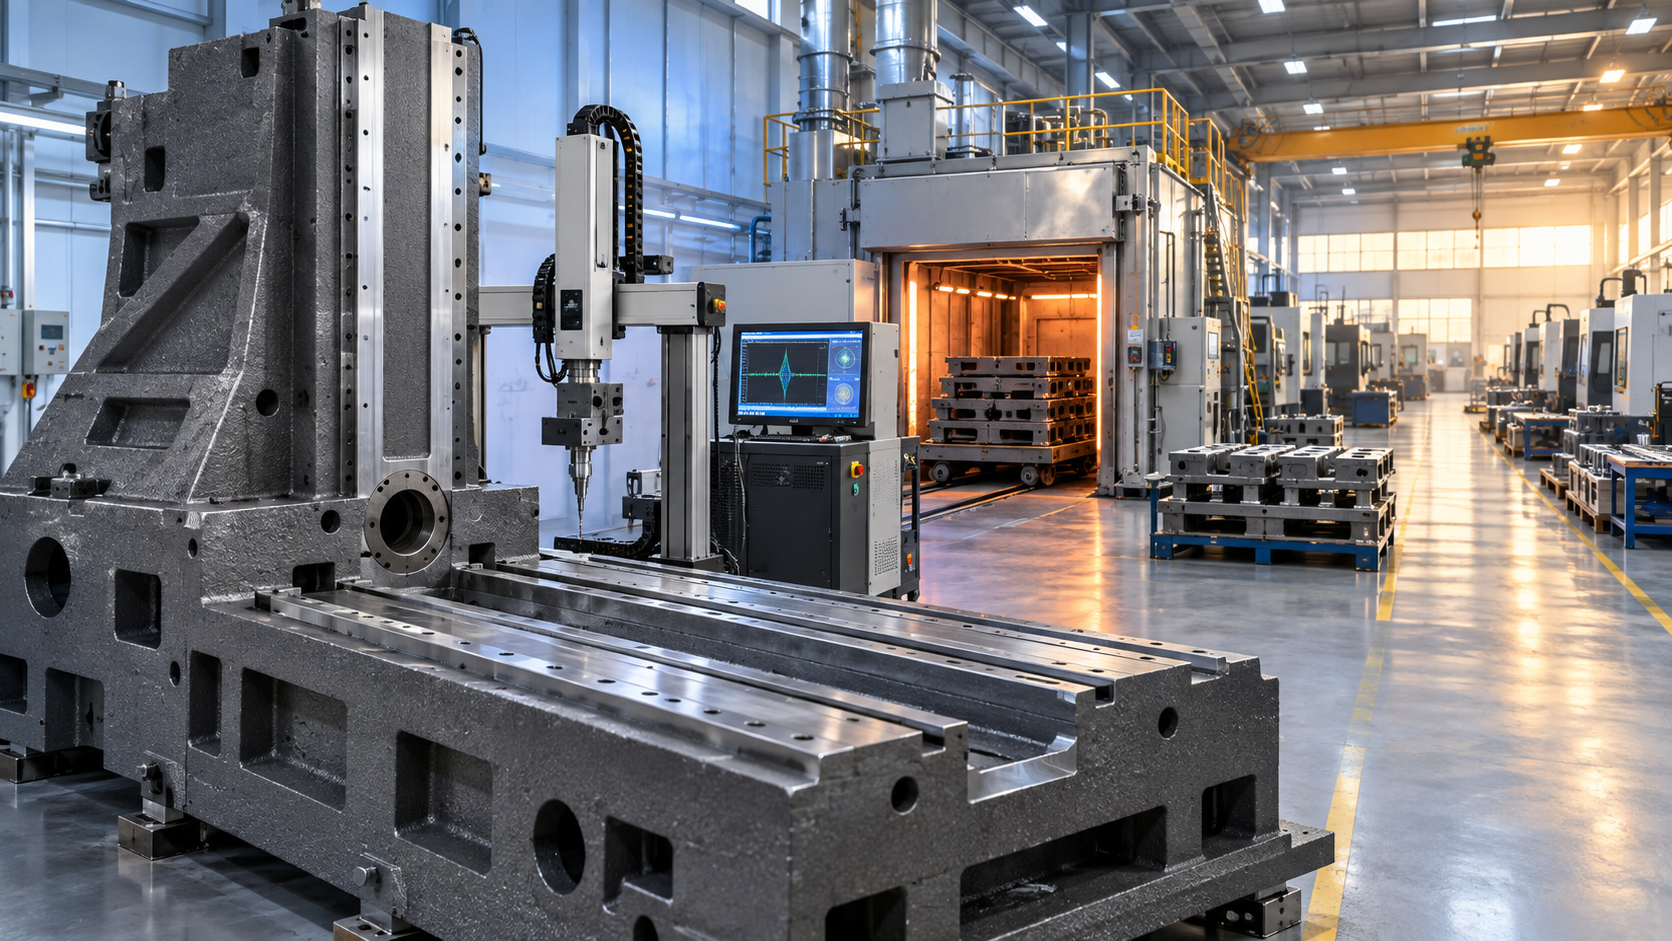
تُعد الإجهادات المتبقية أحد أكثر المخاطر التي يُساء فهمها في مسبوكات ماكينات التشغيل. فعند التصلب والتبريد، تنكمش المناطق السميكة والرفيعة بمعدلات مختلفة. وقد يبدو المسبوك مستقرًا عند استلامه أول مرة، ثم يتشوه بعد إزالة المادة أثناء التشغيل. وقد يؤثر هذا التشوه في استواء الموجهات أو حركة رأس المغزل أو العلاقة بين الطاولة والعمود.
يتضمن المسار السليم عادةً التنظيف الأولي والتشغيل الخشن وإزالة الإجهاد أو التعتيق والتحقق الوسيط والتشغيل النهائي. وتعتمد الدورة الدقيقة على حجم المسبوك ومادته وتصميمه الهيكلي. وما ينبغي أن يثير اهتمام المقيّم ليس ما إذا كان المورد يستخدم عددًا معينًا من الأيام أو درجة حرارة فرن محددة؛ فهذه التفاصيل ليست موحدة. والدليل المهم هو أن لدى المصنّع طريقة محددة ويمكنه توضيح سبب اعتبار المسبوك مستقرًا قبل إنتاج الأسطح الدقيقة النهائية.
يمكن استخدام التعتيق الطبيعي وإزالة الإجهاد الحراري والطرق المعتمدة على الاهتزاز في الصناعة. ولا ينبغي اعتبار أي منها كافيًا تلقائيًا لمجرد ذكره في كتيب. اسأل كيف تُدمج الطريقة المختارة مع التشغيل الخشن، وما إذا كان يُعاد فحص المكون بعد ذلك، وما الخصائص الهندسية المستخدمة كمعايير سماح للانتقال إلى العملية التالية.
ينبغي أن يتبع الفحص مناطق الخطر، لا مجرد حدود المسبوك
الفحص البصري مفيد لتحديد التشققات السطحية والحواف التالفة وإصلاحات الجلخ المفرطة والعيوب المرتبطة بالرمل. لكنه لا يكفي لسرير أو عمود ماكينة تفريز كبيرة. وعادة ما تكون المناطق الحرجة هي القريبة من دعامات الموجهات وواجهات رأس المغزل وأنماط البراغي الرئيسية ونقاط الرفع والانتقالات حول الأضلاع الداخلية. تحمل هذه المناطق أحمالًا مركزة أو تصبح مراجع للتشغيل.
بحسب المكون ومتطلبات الجودة المتفق عليها، قد يشمل التحقق تحليل المواد واختبار الصلادة والفحص بالموجات فوق الصوتية وفحص الجسيمات المغناطيسية على الأسطح المغناطيسية الحديدية المناسبة أو غيرها من الطرق غير الإتلافية. ولا يتطلب كل مسبوك كل اختبار. وقد يؤدي فرض فحص شامل دون مراعاة الهندسة إلى زيادة التكلفة دون تحسين القرار. والمنهج الأكثر فائدة هو ربط طريقة الفحص بنمط الفشل الذي يجري التحكم فيه.
أسئلة تكشف المستوى الفعلي للتحكم
عند مراجعة مورد، غالبًا ما تنتج الأسئلة العامة مثل «هل تفحصون مسبوكاتكم؟» إجابات عامة. ويعتمد النقاش الأفضل على مسار التصنيع الفعلي. اسأل عن الأجزاء الهيكلية التي يتم صبها، ومن يملك رسومات المسبوكات، وما إذا كان المسبك معتمدًا لتلك المكونات المحددة بدلًا من الأعمال المعدنية العامة.
ثم انتقل إلى قابلية التتبع. هل يمكن للمورد ربط سرير أو عمود ماكينة مكتمل بدفعة صب وسجل معالجة حرارية ونتيجة فحص؟ وهل يمكنه شرح معيار القبول لإصلاح في منطقة خارجية غير حرجة مقارنة بانقطاع قرب سطح تثبيت الموجه؟ تكشف هذه الأسئلة ما إذا كانت مراقبة الجودة نظامًا مدارًا أم مجرد فرز في المرحلة النهائية.
افصل أيضًا بين جودة الصب وجودة التشغيل. يمكن للطحن الدقيق أن يجعل السطح يبدو دقيقًا عند وقت الشحن، حتى عندما لا يكون المسبوك الموجود تحته قد استقر تمامًا. ويأخذ التقييم الموثوق في الاعتبار كليهما: جودة الهيكل الخام وقدرة المصنّع على تشغيله إلى هندسة مرجعية مستقرة.
لا تخلط بين حجم الماكينة والصلابة
المسبوك الأكبر ليس بالضرورة مسبوكًا أفضل. يمكن للكتلة أن تحسن التخميد، لكن الصلابة تعتمد على التخطيط الهيكلي وهندسة المقاطع ومسارات الأحمال واتساق المواد وجودة الوصلات بين المكونات. وقد يظل السرير كبير الحجم لكن ضعيف التحكم قابلًا للحركة تحت الأحمال أو درجات الحرارة المتغيرة. وعلى العكس، يمكن لهيكل مدمج مصمم هندسيًا بصورة صحيحة أن يعمل بشكل متوقع ضمن نطاق القطع المخصص له.
ويكتسب هذا التمييز أهمية خاصة عندما تؤدي الماكينة عمليات قطع متقطعة أو تشغيلًا خشنًا ثقيلًا أو عمليات أدوات طويلة الوصول أو تشطيبًا دقيقًا متكررًا. وينبغي أن يتوافق التقييم مع دورة التشغيل المتوقعة. فقد لا يتطلب تطبيق تفريز خفيف نفس عمق التحقق من المسبوكات كما في ماكينة مخصصة للإنتاج المستمر عالي الأحمال.
انظر إلى ما هو أبعد من مسبوك الماكينة الرئيسي
ينطبق المنطق نفسه على التركيبات والحوامل ومعدات الدعم المستخدمة في عمليات التشغيل. عندما يكون الثقب المحمول مطلوبًا على الهياكل الفولاذية، قد يكون الاستقرار عند واجهة التلامس أهم من مظهر هيكل الأداة. على سبيل المثال، يستخدم مثقاب مغناطيسي VD50EZ قوة شفط قاعدة مغناطيسية تبلغ 13000N، ومحركًا بقدرة 1500W، وسرعة دون حمل تبلغ 0–600 r/min للثقب الحلقي حتى 50 mm. وتكون هذه القيم المعلنة ذات صلة فقط عندما يكون السطح الفولاذي نظيفًا ومستويًا بدرجة كافية ومناسبًا للتثبيت المغناطيسي؛ وهي لا تغني عن دعم قطعة العمل بشكل صحيح أو ممارسات الإعداد الآمن.
تساعد هذه المقارنة في توضيح مبدأ التقييم الأوسع. سواء عند تقييم إعداد ثقب بقاعدة مغناطيسية أو ماكينة CNC كبيرة، فإن الأداء الموثوق ينبع من جودة واستقرار المسار الهيكلي بين قوة القطع وسطح الدعم.
موقف قبول معقول
لأغراض التقييم الفني، لا يتمثل الموقف الأقوى في مطالبة كل شركة مصنّعة لماكينات التفريز بامتلاك مسبك. بل يتعين طلب دليل على أن المصنّع يمتلك مسؤولية الجودة عن المسبوك: متطلبات محددة للمواد والتصميم، وممارسات موردين مضبوطة، وقابلية التتبع، وإجراءات إدارة الإجهادات، وفحص مستهدف، والتحقق الهندسي بعد استقرار المسبوك.
عندما ينطوي العمل المقصود على دقة عالية أو قطوع ثقيلة أو دورات طويلة دون مراقبة، اطلب توضيحًا لمسار تصنيع السرير والعمود المحدد قبل اعتبار ادعاءات الصلابة قابلة للمقارنة. ويقدم المورد القادر على شرح هذا المسار بوضوح دليلًا أكثر فائدة من مورد يكتفي بالقول إن ماكيناته تستخدم «حديد زهر عالي الجودة».
