


كيفية التحقق مما إذا كان مشوار طاولة X8126A مناسبًا لتجهيزة التثبيت الخاصة بك
مشوار الطاولة ليس هو نفسه سعة التثبيت القابلة للاستخدام. لا يمكن لآلة التفريز الشاملة X8126A دعم تجهيزة إلا عندما تبقى مواضع القاطع المطلوبة — وليس مجرد مساحة التجهيزة — ضمن حدود المحاور X وY وZ للآلة، مع تثبيت آمن وخلوص للمغزل وإمكانية الوصول لكل عملية مخططة.
لذلك، فإن المقارنة الحاسمة تكون بين حيز العمل للآلة وحيز التشغيل للتجهيزة. قد تتناسب تجهيزة ماديًا مع الطاولة، لكنها قد تفشل في التقييم إذا تعذر على الأداة الوصول إلى معلم قريب من إحدى الحواف، أو إذا حجبت فكوك الملزمة المغزل، أو إذا حدّ العمود من اقتراب المحور Y، أو إذا تجاوز ارتفاع Z المطلوب نطاق المسافة بين المغزل والطاولة.
ابدأ بالتكوين الفعلي لآلة X8126A
لا ينبغي التعامل مع «X8126A» على أنه معيار أبعاد موحد. فقد تختلف الشركات المصنعة للآلات وقوائم التصدير في حجم الطاولة، والمشاوير المتاحة، وترتيبات المغزل، وحزم الملحقات، والخلوصات المعلنة. ينبغي أن يستخدم التقييم الرسم البُعدي والمواصفات الفنية المقدمة للتكوين الدقيق للآلة، بما في ذلك أي رأس رأسي أو دعامة عمود أفقي أو ملحق دوار أو طاولة شاملة أو صفيحة فرعية مرتفعة مخصصة للاستخدام.
سجل قيم الآلة التالية على الأقل قبل مراجعة التجهيزة:
- مشوار المحاور X وY وZ؛
- طول الطاولة وعرضها وتخطيط مجاري T والحمولة المسموح بها للطاولة؛
- المسافة بين مقدمة المغزل والطاولة أو نطاق الخلوص الرأسي؛
- المسافة بين خط مركز المغزل والعمود، حيثما ينطبق؛
- الخلوص إلى الواقيات والعمود والعربة والركبة وقاعدة الآلة؛
- أبعاد حامل الأداة والقاطع للعملية المقصودة.
لا تستبدل أبعاد الطاولة بأبعاد المشوار. فالطاولة هي سطح التثبيت؛ بينما يحدد المشوار مدى تحرك جهاز التثبيت وقطعة العمل بالنسبة إلى القاطع. وفي آلة التفريز الشاملة، يمكن أن يتغير الحيز القابل للاستخدام بصورة ملحوظة أيضًا عند تدوير الطاولة أو إمالة رأس التشغيل.
عرّف التجهيزة وفق حيزها الوظيفي
يجب أن يُظهر رسم التجهيزة أكثر من طولها وعرضها الخارجيين. الأبعاد ذات الصلة هي مواقع جميع المعالم التي يجب تشغيلها أو فحصها أو الوصول إليها بأداة قطع. ويشمل ذلك أسطح المرجع، ودبابيس التمركز، والمشابك، والمصدات الجانبية، ووصلات الهيدروليك، وأي بروز لقطعة العمل خارج الصفيحة القاعدية.
لكل عملية مطلوبة، حدد موضع مركز القاطع بالنسبة إلى مرجع التجهيزة. ثم حدد إحداثيات X وY القصوى والدنيا التي يجب أن تحققها الآلة. ويكون المدى الناتج هو الحد الأدنى للمشوار المستوي المطلوب. أضف المسافة اللازمة لوضع مرجع التجهيزة في موضع تثبيت عملي على الطاولة، بدلًا من افتراض أن المرجع يمكن دائمًا أن يقع تمامًا في مركز الطاولة.
صيغة تخطيط مفيدة هي:
مدى المحور المطلوب = مدى إحداثيات المعالم + سماحية إزاحة الإعداد + سماحية الخلوص
سماحية الخلوص ليست قيمة ثابتة عامة. فهي تعتمد على قطر القاطع، وشكل حامل الأداة، وجدران التجهيزة، وهندسة المشابك، وما إذا كانت العملية تفريزًا أو ثقبًا أو تجويفًا أو قطعًا جانبيًا. قد يتطلب قاطع تسوية كبير مسار اقتراب مختلفًا عن قاطع طرفي طويل؛ كما يمكن لرأس التجويف أن يضيف قطر دوران أكبر بكثير مما يوحي به قطر التجويف الاسمي.
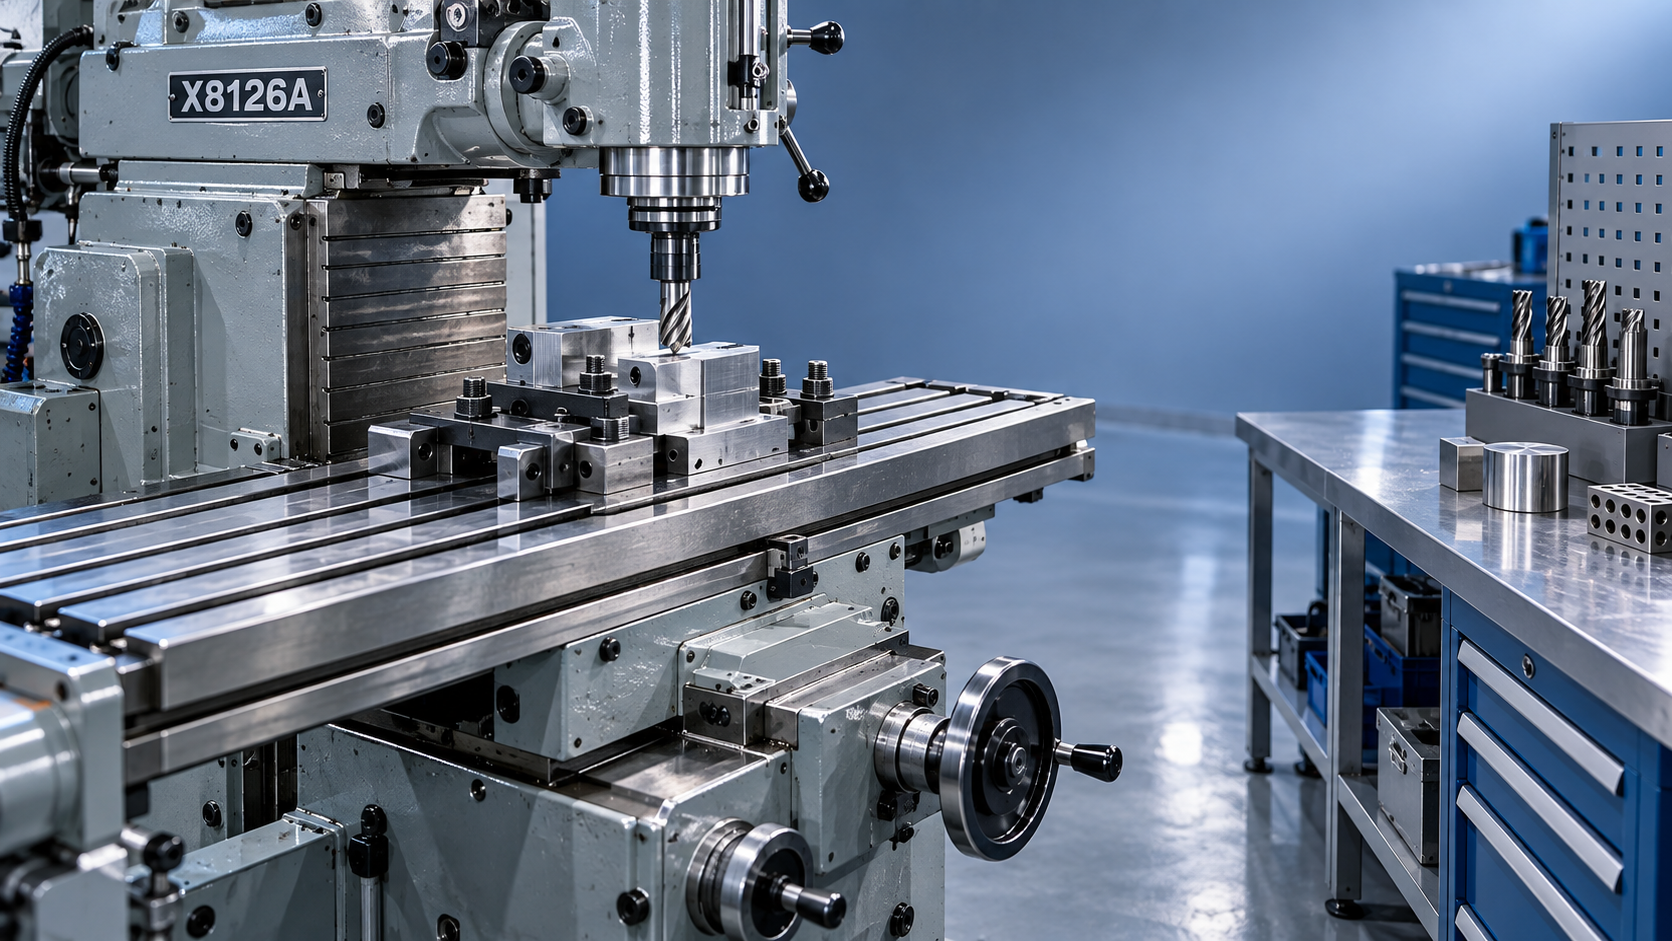
تحقق من مشوار المحور X استنادًا إلى وصول الأداة، لا إلى طول التجهيزة
فكر في تجهيزة ذات صفيحة قاعدية بطول 800 mm ومعلم في قطعة العمل قريب من كل طرف. حتى إذا كانت طاولة X8126A أطول من 800 mm، فإن الإعداد غير مناسب إذا لم يتمكن المغزل من التحرك مسافة كافية لتشغيل كلا المعلمين بعد احتساب المشابك وتجاوز القاطع.
في التفريز الطرفي، يحتاج القاطع عادةً إلى التحرك إلى ما بعد الحافة النهائية لإنتاج سطح نظيف. وفي تفريز المجاري، قد تكون مسافات الاقتراب والخروج مطلوبة. أما في الثقب، فيجب أن يصطف مركز المثقاب مع كل موضع ثقب، لكن يجب أيضًا ألا تعيق التجهيزة إخراج الرايش أو جسم حامل الأداة. لذلك يستند مشوار X المطلوب إلى أبعد مواضع مركز القاطع، بما في ذلك حركات الدخول والخروج المخططة.
تحقق مما إذا كانت التجهيزة متمركزة أو مزاحة أو موضوعة عمدًا باتجاه أحد الجانبين. يمكن أن تكون التجهيزة المزاحة صالحة عندما تقع جميع المعالم المشغلة في منطقة واحدة، لكنها تقلل المشوار الاحتياطي وقد تسبب تصادمًا مع نهاية الطاولة أو عجلة اليد أو الواقي أو هيكل الدعم. إذا كانت العملية تتطلب تشغيل أوجه متقابلة بعد إعادة التموضع، فقيّم كل إعداد على حدة بدلًا من حساب متوسط الحيز.
غالبًا ما يكون خلوص المحور Y هو القيد الخفي
في آلات التفريز الشاملة المدمجة، غالبًا ما تكون قدرة المحور Y محدودة بالعلاقة بين المغزل والعمود والطاولة والحافة الأمامية للتجهيزة. قد تقع التجهيزة ضمن مشوار Y الاسمي بينما لا يتمكن القاطع من الوصول إلى معلم خلفي لأن قطعة العمل أو المشبك أو حامل الأداة يقترب من العمود. وعلى العكس، قد يتطلب معلم في الجانب الأمامي تحريك الطاولة إلى الأمام بدرجة تجعل التجهيزة بارزة خارج موضع دعم عملي.
قِس من خط مركز المغزل إلى كل عائق حرج في التجهيزة عند موضع الأداة المطلوب. ضمّن جسم حامل الأداة بالكامل، وليس قطر القطع فقط. وهذا مهم بشكل خاص مع قواطع الغلاف، والرؤوس الزاوية، وظرف المثقاب، ووصلات الكوليت، والأعمدة الأفقية.
عندما تكون X8126A مخصصة للتفريز الرأسي والأفقي معًا، أجرِ فحصين منفصلين. إذ يضيف التفريز الأفقي طول العمود وموضع كتيفة الدعم وتباعد القواطع واحتمال التداخل مع العناصر الرأسية للتجهيزة. التجهيزة المعتمدة لقاطع طرفي رأسي ليست مناسبة تلقائيًا لقاطع جانبي ووجهي على عمود.
يجب أن يشمل تقييم المحور Z التراكم الكامل
غالبًا ما يُساء تقدير مشوار Z بمقارنة ارتفاع قطعة العمل مع مسافة المغزل إلى الطاولة المنشورة. يجب أن تستوعب الآلة التراكم الرأسي الكامل:
- من سطح الطاولة إلى قاعدة التجهيزة؛
- من قاعدة التجهيزة إلى مرجع قطعة العمل؛
- ارتفاع قطعة العمل وأي ارتفاع للمشبك فوقها؛
- بروز الأداة من الحامل؛
- عمق القطع المطلوب وخلوص الاقتراب ومسافة الارتداد الآمن.
يجب أن يسمح أدنى موضع للمغزل بوصول الأداة إلى أعمق معلم. ويجب أن يتيح أعلى موضع مطلوب تغيير الأداة وتحميل القطعة واستخدام المسبار عند الاقتضاء والارتداد الآمن دون الاصطدام بالتجهيزة. قد تحل الأداة الطويلة مشكلة الوصول حول مشبك، لكنها قد تخلق قيدًا في Z وتقلل الصلابة وتزيد الانحراف. ولا ينبغي اعتبارها حلًا بسيطًا للخلوص.
في آلة تفريز من نوع الركبة أو آلة تفريز شاملة، ميّز بين الحركة الرأسية الاسمية والحركة المتاحة في الإعداد المختار. رفع قطعة العمل باستخدام متوازيات أو صفيحة فرعية أو صفيحة زاوية يستهلك الخلوص. كما أن إمالة الطاولة الشاملة تغير الارتفاع الفعال وتحرك قطعة العمل جانبيًا، ولذلك يجب إعادة تقييم X/Y عند زاوية الطاولة المقصودة.
جدوى التثبيت منفصلة عن جدوى الحركة
بعد تأكيد المشاوير، تحقق من إمكانية تثبيت التجهيزة دون المساس بالصلابة أو إمكانية الوصول. يجب أن يتوافق نمط فتحات تثبيتها مع مجاري T لطاولة X8126A، أو يجب استخدام صفيحة محول مصممة هندسيًا. تحقق من قطر المسامير، وتعشيق صواميل T، وتباعد المجاري، وما إذا كانت التجهيزة تحجب الوصول إلى نقاط الشد.
تكتسب كتلة التجهيزة ومركز ثقلها أهمية أيضًا. قد يكون الإعداد ضمن الحمولة المقننة للطاولة، لكنه يظل إشكاليًا إذا كانت الكتلة بارزة بشكل كبير، خاصة أثناء حركة الطاولة أو التشغيل عند حدود المشوار. ولا يقتصر الأمر على السعة الساكنة، بل يشمل أيضًا حمل الانحناء على الطاولة والعربة وترتيب التثبيت. قد تتطلب التجهيزة الكبيرة دعمًا إضافيًا أو مجموعة تثبيت أصغر أو بنية آلة مختلفة.
استخدم مراجعة تداخل قائمة على الإحداثيات
أكثر طرق الاعتماد موثوقية هي نمذجة الآلة والتجهيزة وقطعة العمل والمشابك والأدوات الممثلة في CAD. وإذا لم يتوفر نموذج كامل للآلة، فأنشئ نموذج حيز مبسطًا باستخدام رسومات الشركة المصنعة. حاكِ مواضع حدود المحاور ومسارات الأداة الفعلية لكل عملية، بما في ذلك الارتدادات وتغييرات الأدوات.
انتبه بشكل خاص إلى الحالات التي يسهل إغفالها في نموذج ساكن:
- مقابض المشابك أو خطوط الهيدروليك الممتدة إلى مسار القاطع؛
- خلوص تغيير الأداة لأطول أداة؛
- حركة رأس المغزل أو الجلبة بالقرب من التجهيزات المرتفعة؛
- مواضع الطاولة المدارة وحيز قطعة العمل المتغير نتيجة لها؛
- خلوص تحميل المشغل والوصول إلى مثبتات التجهيزة؛
- مناطق تراكم الرايش التي قد تعيق الارتكاز أو الحركة.
يبقى التشغيل التجريبي الجاف ذا قيمة قبل اعتماد الإنتاج. استخدم الحامل الفعلي وطول أداة ممثلًا، وتحرك بسرعة مخفضة، وتحقق من هامش الحدود في أكثر المواضع تطلبًا. وهذا لا يحل محل التحقق القائم على الرسم؛ بل يؤكد أن تفاصيل المعدات التي أُغفلت وظروف الإعداد الفعلية لم تغير النتيجة.
احتفظ بهامش احتياطي بدلًا من التصميم وفق الحدود الاسمية
نادرًا ما يكون استخدام 100% من مشوار المحور المنشور قرارًا إنتاجيًا متينًا. فاختلاف محاذاة التجهيزة وتغيرات طول الأداة واستبدال المشابك وتعديلات المرجع تستهلك الهامش. وقد يصبح إعداد لا يعمل إلا عندما توضع التجهيزة ضمن بضعة ملليمترات غير قابل للتكرار بعد الصيانة الروتينية أو التغيير.
يعتمد الاحتياطي المطلوب على حساسية العملية وقابلية تكرار الإعداد، لكن ينبغي تسجيله صراحةً في ورقة الاعتماد. وينطبق الأمر نفسه على خلوص Z: فقد يكون مسار الأداة صالحًا نظريًا لكنه ضعيف عمليًا إذا لم تكن هناك مساحة كافية للتحميل الآمن أو القياس أو إزالة الرايش.
عندما يكون حيز التجهيزة قريبًا باستمرار من حدود X8126A، يمكن أن يوفر مركز تشغيل ذي حيز ثلاثي المحاور موثق أساسًا أوضح للمقارنة. فعلى سبيل المثال، يسرد مركز التشغيل الرأسي VMC855 مشوار X قدره 800 mm، ومشوار Y قدره 550 mm، ومشوار Z قدره 550 mm، وطاولة بمقاس 1000 × 550 mm، ونطاقًا بين مقدمة المغزل والطاولة يبلغ 120–670 mm. لا تثبت هذه القيم الملاءمة بمفردها، لكنها توضح البيانات البُعدية اللازمة لتقييم التجهيزة بصورة منهجية.
ينبغي أن يستند الاعتماد إلى حيز إعداد موقّع: التكوين الدقيق للآلة، وإصدار التجهيزة، والحالة القصوى لقطعة العمل، وترتيب المشابك، وقائمة الأدوات، ومديات المحاور، والتراكم الرأسي، والحمولة، ونقاط التداخل المحددة. وبمجرد توثيق هذه العناصر، يتغير السؤال من «هل تتناسب التجهيزة مع الطاولة؟» إلى السؤال الأكثر فائدة: «هل يمكن تنفيذ كل عملية مطلوبة بأمان وبشكل متكرر ومع هامش عملية كافٍ؟»
