


اختيار أقطار القواطع التي تتوافق مع قدرة المثقاب المغناطيسي VD50
يجب اختيار قطر القاطع بناءً على نطاق العمل القابل للاستخدام لمثقاب مغناطيسي VD50، وليس بناءً على أكبر قاطع يمكن تركيبه فعليًا في ظرفه. ويتحدد الحد العملي بالتأثير المشترك لعزم المحرك، وسرعة عمود الدوران، وقوة التثبيت المغناطيسية، وهندسة القاطع، وحالة قطعة العمل، والتحكم في التغذية. وقد ينتج عن قطر يبدو مقبولًا في ورقة المواصفات ثقوب رديئة أو كسر القاطع أو حركة غير آمنة للماكينة عندما تكون هذه الظروف غير ملائمة.
للتقييم الفني، فإن نقطة البداية الأكثر أمانًا هي اعتبار القطر الأقصى المعلن حدًا وليس هدفًا تشغيليًا اعتياديًا. وعادةً ما يكون العمل الإنتاجي المنتظم أكثر موثوقية عندما يترك القاطع الحلقي المختار هامشًا لتغيرات المادة وحالة السطح وتعامل المشغل. وكلما اقتربت المهمة من نطاق القطر العلوي لمثقاب VD50، زادت أهمية التحقق من إعداد الثقب بالكامل بدلًا من النظر إلى قطر القاطع وحده.
ابدأ بنوع القاطع ومتطلبات الثقب الفعلية
أول سؤال عند الاختيار هو ما إذا كان الثقب يتطلب فعلًا قاطعًا حلقيًا كبيرًا. تزيل القواطع الحلقية حلقة من المادة بدلًا من تحويل حجم الثقب بالكامل إلى رايش، مما يجعلها فعالة للصلب الإنشائي وأعمال التصنيع والصيانة وأعمال الصفائح. لكن الكفاءة لا تلغي المتطلبات الميكانيكية التي يفرضها محيط القطع الأكبر.
يجب تحديد القطر مع عمق القاطع ونمط الساق وشكل الأسنان. فقاطع حلقي من فولاذ السرعة العالية بقطر 40 mm وقطع ضحل ليس مكافئًا لقاطع طويل من النوع ذي رؤوس الكربيد بقطر 40 mm. يتميز القاطع الأطول بزمن تعشيق أكبر، ومتطلبات أعلى لإخراج الرايش، وحساسية أكبر لانقطاع التغذية. ويمكن للقواطع ذات رؤوس الكربيد أن توفر ميزة في المواد الأكثر صلابة أو الكاشطة، لكنها قد تكون أيضًا أقل تحملًا للاهتزاز والتلامس المتقطع وعدم المحاذاة مقارنة بقاطع HSS مختار جيدًا.
ينبغي للمقيّمين الفنيين تحديد متطلبات الثقب بطريقة تُظهر هذه الفروق:
- قطر الثقب النهائي والتفاوت المطلوب بعد الثقب.
- درجة المادة وحالة الصلادة، وما إذا كان السطح مطليًا أو مدهونًا أو صدئًا أو مصفحًا.
- سماكة المادة وما إذا كان يجب أن يمر القاطع عبر صفيحة واحدة أو عدة واجهات.
- عمق القاطع المطلوب، بما في ذلك أي خلوص مطلوب أسفل قطعة العمل.
- موضع الثقب بالنسبة إلى الحواف واللحامات والانحناءات والمقويات والثقوب الموجودة.
عندما يُوسَّع الثقب لاحقًا أو يُسنن أو يمر عبره مسمار بخلوص كبير، يمكن اختيار قطر الثقب بطريقة تختلف عن ثقب يجب أن يعمل كعنصر تموضع دقيق. تجنب اختيار قاطع أكبر لمجرد تقليل عملية ثانوية ما لم يتمكن المثقاب وتثبيت قطعة العمل من الحفاظ على دقة الموضع المطلوبة.
يحدد العزم والسرعة ما إذا كان القطر قابلًا للاستخدام
كلما زاد قطر القاطع، يجب أن يحافظ المثقاب على عزم قطع أعلى. قد يستمر القاطع في الدوران دون حمل، لكنه قد يتوقف أو يهتز بمجرد دخول الأسنان في المادة. ولهذا السبب، في مثقاب مغناطيسي VD50، يجب قراءة ادعاء القطر الأقصى مع القدرة المقننة وترتيب علبة التروس وسرعة الثقب المقننة ونطاق القواطع الموصى به.
تعمل القواطع الحلقية الكبيرة عمومًا بسرعات أقل من القواطع الصغيرة. وإذا كانت السرعة مرتفعة جدًا، ترتفع حرارة الأسنان ويتسارع تآكل الحافة وقد يفقد القاطع صلابته أو يتشظى مبكرًا. وإذا كانت السرعة منخفضة جدًا بالنسبة لمجموعة القاطع والمادة، فقد يصبح القطع غير مستقر وقد يعوض المشغل ذلك بقوة تغذية مفرطة. ونقطة التشغيل الصحيحة هي توازن: تغذية كافية لإبقاء كل سن في حالة قطع، ولكن ليس بالقدر الذي يحمّل الماكينة فوق طاقتها أو يضعف الاستقرار المغناطيسي.
لا تستخدم عدد الدورات في الدقيقة دون حمل كدليل على ملاءمة قطر القاطع. يعتمد أداء الثقب على السرعة تحت الحمل والعزم المتاح. ينبغي للمقيّمين طلب نطاق السرعة الموصى به لقطر القاطع والمادة المقصودين، ثم التأكد مما إذا كانت الماكينة توفر إعداد سرعة منخفضة مناسبًا أو نطاق تروس ميكانيكيًا مناسبًا. وهذا مهم بشكل خاص في الفولاذ الطري السميك والفولاذ المقاوم للصدأ وصفائح السبائك والحالات التي يكون فيها الوصول إلى سائل التبريد محدودًا.
يمكن للتقييم العملي تقسيم الأقطار المخططة إلى ثلاث مجموعات: المقاسات الاعتيادية، ومقاسات النطاق العلوي العرضية، والمقاسات الواقعة خارج نطاق الماكينة المقصود. يجب أن تغطي المقاسات الاعتيادية معظم العمل بعمر قاطع متوقع. وقد تكون مقاسات النطاق العلوي مقبولة للمهام الخاضعة للرقابة مع مادة نظيفة وظروف تثبيت سليمة وقواطع مناسبة. وإذا كان القطر المطلوب يقع عند الحد العلوي في معظم المهام، فقد يكون القرار الأنسب هو استخدام مثقاب مغناطيسي بسعة أكبر بدلًا من تشغيل VD50 عند حده بشكل متكرر.
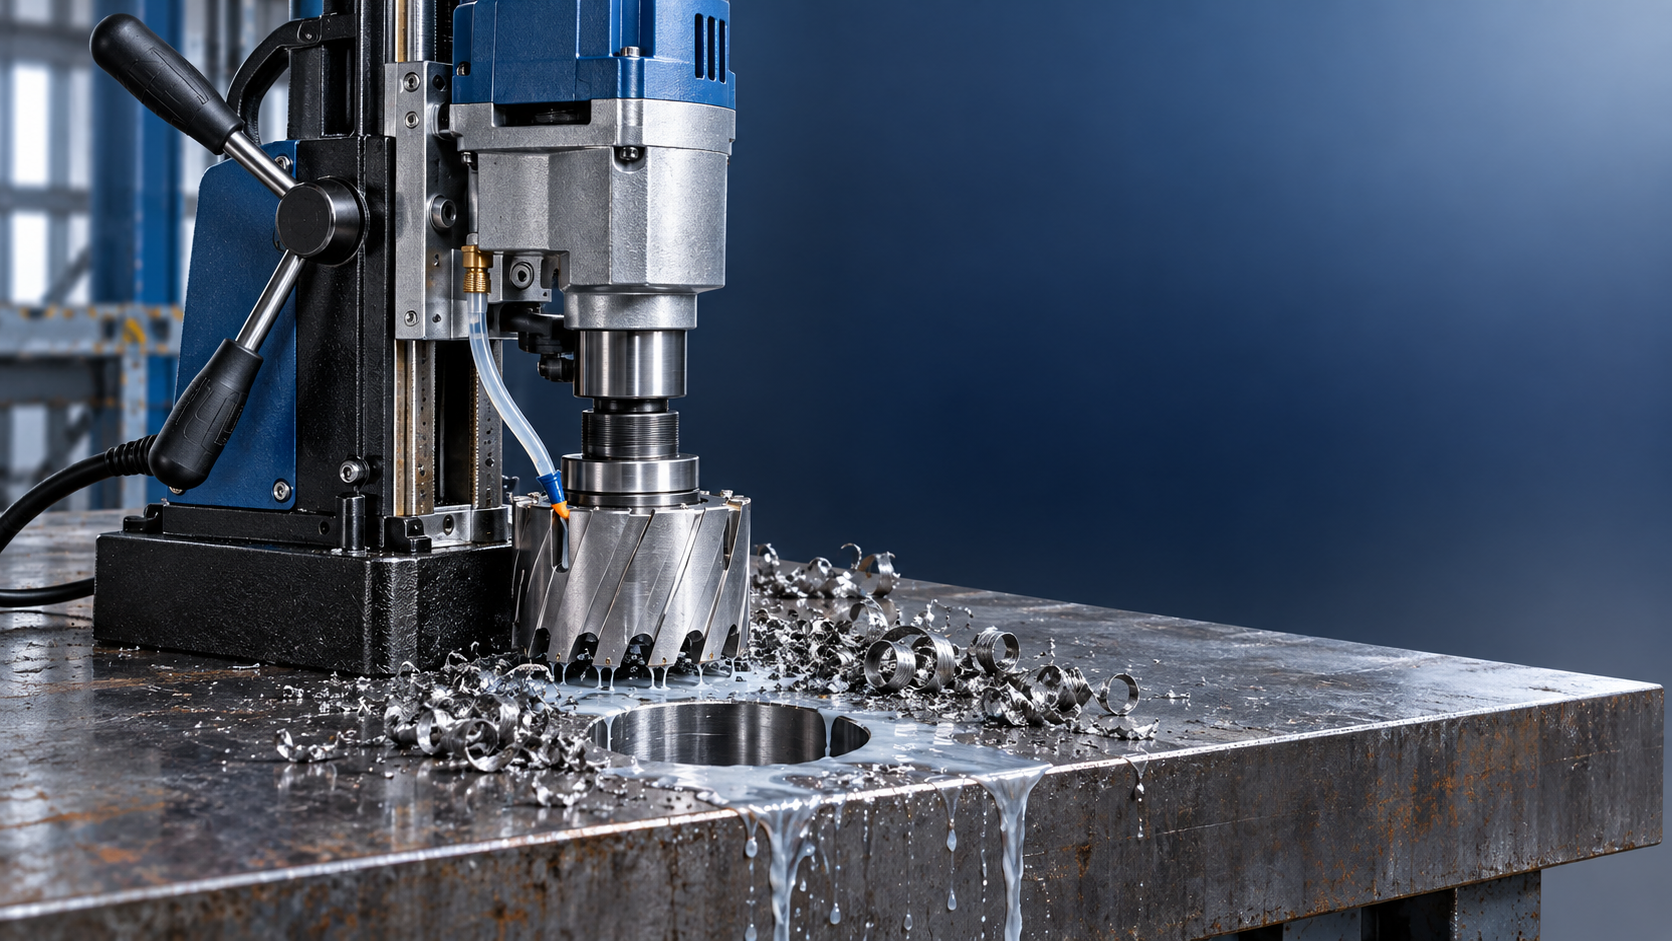
قوة التثبيت المغناطيسية جزء من اختيار القطر
لا يمنع المغناطيس المثقاب من السقوط فحسب. بل يقاوم رد الفعل الدوراني المتولد أثناء القطع ويساعد في الحفاظ على محور القاطع بالنسبة إلى الثقب. وتزيد الأقطار الأكبر هذا الطلب، خاصة عندما يلامس القاطع قطعة العمل لأول مرة، أو يخترق من الجانب السفلي، أو يواجه منطقة صلبة.
ترتبط قوة التثبيت المغناطيسية المنشورة عادة بظروف تلامس ملائمة مع الفولاذ. وقد تكون قطع العمل الفعلية أقل تسامحًا. فقد تنثني الصفائح الرقيقة. كما يقلل القشر والطلاء والصدأ ورذاذ اللحام والأسطح غير المستوية من التلامس الفعال. وقد تترك المواد المنحنية والعمل على الحواف الضيقة مساحة غير كافية تحت القاعدة المغناطيسية. وقد تكون المواد ذات النفاذية المغناطيسية الأقل غير مناسبة أيضًا لمثقاب مغناطيسي تقليدي بغض النظر عن قطر القاطع الاسمي.
قبل اعتماد قاطع كبير، تحقق من حالة دعم المثقاب في موضع الثقب الفعلي. يجب أن ترتكز القاعدة بالكامل على سطح حديدي مغناطيسي نظيف ومستوٍ وبسماكة ومساحة كافيتين. ويجب تأمين الماكينة باستخدام وسيلة التقييد الآمنة المناسبة حتى عندما يبدو الالتصاق المغناطيسي قويًا. لا تعتبر تصنيف المغناطيس القوي إذنًا للثقب بالقرب من حافة أو عبر وصلة تراكب أو على صفيحة مشوهة دون تقييم إضافي.
غالبًا ما يغير موضع الثقب الإجابة. فقد يكون قاطع بقطر 50 mm قابلًا للإدارة في مركز صفيحة فولاذية مستقرة، لكنه غير مناسب بالقرب من حافة حرة أو بجانب خط لحام. وينطبق الأمر نفسه على الثقب العلوي والرأسي، حيث تستحق سيطرة المشغل وإدارة الرايش ووسائل التقييد الآمنة حدودًا أكثر تحفظًا.
تغير سماكة المادة الحمل أكثر مما يتوقعه كثير من المشترين
القطر ظاهر، لكن عمق القطع غالبًا ما يكون العامل الذي يحول ثقبًا ممكنًا إلى عملية رديئة. يكون للقاطع الذي يثقب عبر صفيحة بسماكة 10 mm فترة تعشيق قصيرة. أما عبر مادة بسماكة 50 mm، فيجب أن يحافظ على المحاذاة والتشحيم وإزالة الرايش وسلامة الأسنان على مسار أطول بكثير. ويُعد الجمع بين القطر الأكبر وأقصى عمق قطع الحالة الأكثر تطلبًا، ولا ينبغي افتراضه من رقم واحد للقطر الأقصى.
بالنسبة للمواد السميكة، طابق عمق القاطع مع المهمة بدلًا من اختيار قاطع طويل بشكل مفرط افتراضيًا. يزيد القاطع الطويل دون حاجة من البروز وقد يقلل الصلابة. وقد يعقد أيضًا إخراج الرايش. استخدم قاطعًا بعمق كافٍ للمادة وبدل الاختراق، مع الحفاظ على أقصر مجموعة قطع عملية.
تؤدي الصفائح المكدسة إلى خطر آخر. فقد يعلق القاطع عند الواجهة بين الطبقات، وقد يتراكم الرايش بين الأسطح. وعندما يتعذر تجنب الثقب عبر المقاطع المجمعة، يجب تقييم العملية باعتبارها عملية حمل متقطع أو متغير. وقد تتطلب تغذية مخفضة وتنظيفًا أكثر تكرارًا واختيار قطر أكثر تحفظًا.
تحقق من الواجهة والشوط والخلوص المحيط
قد يقع القاطع ضمن السعة الاسمية للمثقاب ومع ذلك لا يتوافق مع الإعداد الفعلي. تأكد من أن ساق القاطع تتطابق مع الظرف، وأن دبوس التوجيه وترتيب توصيل سائل التبريد وآلية القذف صحيحة لعمق القاطع. وقد يؤدي محول مرتجل إلى انحراف دوراني أو تقليل الصلابة، ويزداد ضرر ذلك كلما زاد القطر.
يستحق شوط التغذية الاهتمام أيضًا. يجب أن يتمتع المثقاب بحركة كافية لتمرير القاطع عبر سماكة المادة الكاملة مع السماح للقاطع بالبدء والاختراق وإزالة اللب. وقد تعيق العناصر الإنشائية القريبة هيكل المحرك أو مقابض التغذية قبل اكتمال الثقب. وهذه المشكلات شائعة في بناء السفن والتصنيع الإنشائي وأعمال الصيانة، حيث قد يكون الوصول أضيق مما يوحي به الرسم.
عندما تكون أحجام الثقوب صغيرة باستمرار، يمكن لماكينة أصغر أن توفر تعاملًا أفضل وإعدادًا أسرع. على سبيل المثال، يُصنَّفالمثقاب المغناطيسي VD16E للثقب حتى 16 mm، مما يجعله أكثر ملاءمة لأعمال الثقوب الخفيفة من وحدة ذات سعة أكبر مصممة لتغطية نطاق أوسع من القواطع الحلقية. ويمكن لمطابقة حجم الماكينة مع مجموعة الثقوب السائدة أن تحسن قابلية النقل دون إجبار مثقاب عالي السعة على العمل في ظروف وصول غير مناسبة.
نهج اختيار يمكن تبريره
اعتمد أقطار القواطع لمثقاب مغناطيسي VD50 من خلال إعداد مصفوفة مهام بسيطة بدلًا من الاختيار بناءً على قيمة قصوى واحدة. اذكر الأقطار المقصودة وأعماق القواطع والمواد والاتجاهات ومواضع الثقوب. حدد التركيبات الاعتيادية وتلك التي تتطلب ظروفًا خاضعة للرقابة. ويجب أن تُظهر النتيجة المواضع التي يتمتع فيها VD50 بهامش تشغيل مريح والمواضع التي يكون فيها استخدام مثقاب أكبر أو تقنية قاطع مختلفة أو تجهيزات تثبيت إضافية أو طريقة ثقب مختلفة مبررًا.
إن خيار القاطع الأكثر موثوقية هو عادةً أصغر قطر يلبي متطلبات الرسم والتجميع، مقترنًا بعمق قاطع مناسب للمقطع ومنطقة تلامس مغناطيسي مستقرة ومزيج سرعة وتغذية يستطيع المثقاب تحمله. ويحمي هذا النهج جودة الثقب وعمر القاطع مع إبقاء الماكينة ضمن نطاق تستطيع الفرق الفنية تبريره في تخطيط الإنتاج.
