


ما الذي يجب أن يتضمنه اختبار قبول المورد لمخرطة CNC ذات السرير المائل؟
ما الذي يجب أن يتضمنه اختبار قبول المورد لمخرطة CNC ذات السرير المائل؟
قد تبدو مخرطة CNC ذات السرير المائل جاهزة للشحن عندما يتم تشغيل وحدة التحكم، ويتغير موضع البرج، وتبدو قطعة العينة مقبولة. لكن ذلك لا يكفي لاختبار قبول مورد ذي معنى. بالنسبة لمديري مراقبة الجودة والسلامة، فإن السؤال الحقيقي هو ما إذا كانت الآلة قادرة على إنتاج العمل المطلوب بصورة متكررة في ظروف واقعية، مع حماية المشغلين ودعم الصيانة واستيفاء المواصفات الفنية المتفق عليها.
ينبغي الاتفاق على اختبار قبول شامل قبل تصنيع الآلة، لا ارتجاله أثناء الفحص النهائي. ويجب أن ينعكس كل من مواصفة الشراء، والمخطط المعتمد، ورسم قطعة العينة، وتكوين وحدة التحكم، وحزمة الأدوات، ومتطلبات السلامة المحلية المعمول بها في بروتوكول الاختبار. يجب أن يكون مورد مخرطة CNC ذات سرير مائل قادرًا مستعدًا لإثبات ما هو أكثر من حركة المحاور الأساسية. وينبغي أن يقدم المورد أدلة قابلة للقياس على دقة الآلة، وموثوقية الأداء الوظيفي، وأداء السلامة، واكتمال التسليم.
ابدأ بخطة القبول، وليس بعرض الآلة
يكون اختبار القبول في المصنع أكثر فعالية عندما تكون له معايير نجاح/فشل واضحة. فعبارة «الآلة تعمل بشكل طبيعي» غامضة جدًا لحل النزاعات لاحقًا. ينبغي للمشتري تحديد الخصائص الأهم للعمل المقصود: الأقطار الدقيقة، والتراكز بين العمليات، وتشطيب سطح الخراطة، واستقرار تشغيل القضبان، والقطع المتقطع الثقيل، أو الإنتاج دون مراقبة. تحتاج المخرطة المخصصة للأعمدة القصيرة الدقيقة إلى تركيز مختلف عن تلك المخصصة للفلنجات الأكبر أو مكونات الصمامات.
قبل بدء الاختبار، تأكد من طراز الآلة، وطول السرير، ومحرك المغزل ونطاق السرعة، وترتيب الظرف أو الكوليت، وعدد محطات البرج، وإصدار وحدة التحكم، ومشاوير المحاور، وترتيب سائل التبريد، وناقل الرايش، والوحدة الهيدروليكية، وافتراضات مصدر الطاقة الكهربائية. يجب أن تظهر أي خيارات معتمدة في سجل الفحص. وهذا يمنع مشكلة شائعة: اختبار آلة في تكوين يختلف عن الآلة التي تُعبأ في النهاية للتصدير.
عندما تكون هناك حاجة إلى طريقة رسمية للدقة، يمكن للطرفين الرجوع إلى طرق اختبار أدوات الآلات ذات الصلة أو إلى معيار عميل متفق عليه. يجب أن تأتي التفاوتات الدقيقة من العقد ومواصفات الآلة وقدرة العملية المقصودة، وليس من ادعاءات عامة.
الدقة الهندسية وأداء المحاور
يدعم تصميم السرير المائل إخلاء الرايش وغالبًا ما يحسن وصول المشغل، لكن هندسته لا تزال تحتاج إلى تحقق دقيق. ينبغي أن يشمل القبول فحص ترتيبات التسوية، وحالة السرير، وتركيب الأدلة الخطية، ومحاذاة البرج، وعلاقة خط مركز المغزل، ومحاذاة الغراب المتحرك عند تزويد الآلة به. قد تشمل طرق الفحص مؤشرات معايرة، وقضبان اختبار، وموازين دقيقة، أو أنظمة قياس بالليزر، وفقًا للنطاق المتفق عليه.
تموضع المحاور وحده ليس القصة كاملة. اختبر كلاً من دقة التموضع وقابلية التكرار عبر أجزاء مهمة من مشوار المحورين X وZ. وتكتسب قابلية التكرار أهمية خاصة لأعمال الإنتاج لأن المخرطة قد تصل إلى نقطة مبرمجة مرة واحدة، ثم تنحرف خلال الدورات المتكررة بسبب الخلوص العكسي، أو ضبط المؤازر، أو التأثيرات الحرارية، أو الاحتكاك الميكانيكي. ينبغي أن يوضح سجل الاختبار معدات القياس المستخدمة، والظروف البيئية عند الاقتضاء، ومواقع الاختبار، والقراءات، والانحراف المسموح به.
يستحق فهرسة البرج اهتمامًا منفصلًا. نفّذ دورات فهرسة متكررة عبر كل محطة، ثم تحقق من أن المحطة المختارة تُقفل بإحكام وتعود باستمرار إلى الموضع نفسه. قد لا يظهر البرج الذي يفقد موضعه بشكل متقطع مشكلة أثناء عرض قصير، لكنه يخلق خطرًا جسيمًا يتمثل في تلف الأدوات أو القطع المرفوضة أو الاصطدامات بعد التركيب.
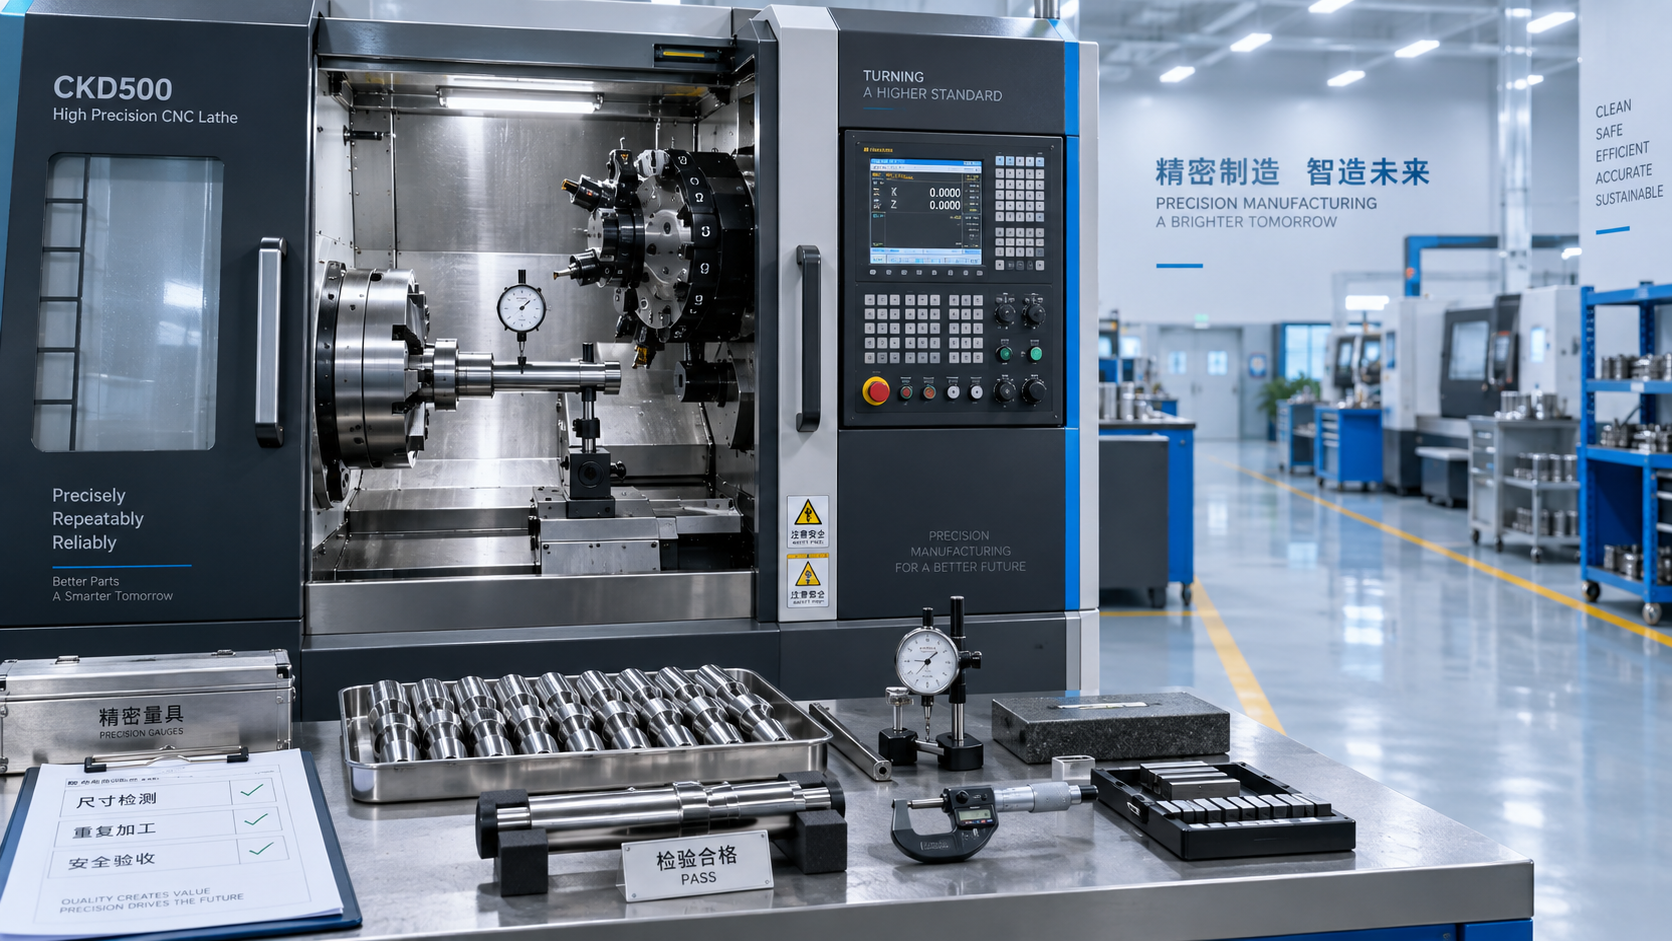
اختبارات المغزل والتثبيت والقطع
ينبغي أن يتضمن اختبار المغزل التحقق من اللامركزية عند مقدمة المغزل، وعند الاقتضاء، على قضيب اختبار مناسب أو واجهة تثبيت قطعة العمل. يجب أن يثبت المورد التشغيل عبر نطاق السرعة المطلوب، بما في ذلك التسارع والتباطؤ وتغييرات الاتجاه والتشغيل المستمر عند سرعة متفق عليها. استمع إلى ضوضاء المحامل غير الطبيعية، وراقب الاهتزاز، وتأكد من أن وحدة التحكم تعرض سرعة المغزل الفعلية بشكل موثوق.
لا يمكن التعامل مع تثبيت قطعة العمل باعتباره تفصيلًا إضافيًا. افحص تثبيت الظرف، وحالة الفكوك، واستجابة التثبيت الهيدروليكي، ومؤشر الضغط، وتشغيل دواسة القدم أو الأوامر، وأي تعشيقات مصممة لمنع بدء دوران المغزل بشكل غير آمن. إذا كان المشروع يشمل تغذية القضبان، أو نقل المغزل الفرعي، أو دعم الغراب المتحرك، أو التجميع التلقائي للقطع، فينبغي تشغيل هذه الوظائف كتسلسل متكامل.
تضفي تجربة قطع عملية معنى على القياسات الهندسية. ينبغي أن تعكس قطعة الاختبار المتفق عليها المادة والعملية المخطط لهما قدر الإمكان. قد تتضمن العينة المفيدة تسوية الوجه، والخراطة الخارجية، والتجويف الداخلي، وعمل الأخاديد، واللولبة، وانتقالًا في القطر يتطلب حركة في كل من X وZ. قيّم النتائج البعدية، والمخروطية، والاستدارة عندما تكون حاسمة، ومظهر السطح، وتكوين الزوائد، والتحكم في الرايش، واستقرار الدورة. إن نجاح قطعة واحدة أمر مشجع؛ لكن عدة قطع متكررة توفر دليلًا أقوى على استقرار العملية.
يجب اختبار السلامة كنظام
ينبغي أن تغطي مراجعة السلامة التكوين الفعلي الذي يتم تسليمه، لا كتيب الآلة فقط. تحقق من الغلاف، وسلامة الباب، وحالة نافذة الرؤية، وسلوك تعشيق الباب، وأجهزة الإيقاف الطارئ، وملصقات التحذير، والحواجز حول المكونات الدوارة، واحتواء سائل التبريد والرايش. يجب أن يؤدي فتح باب مزود بتعشيق أثناء تسلسل اختبار مناسب إلى استجابة الآلة المتوقعة. ينبغي فحص حالات الإيقاف الطارئ من كل موقع مركب، يتبعها إجراء إعادة ضبط وإعادة تشغيل محكوم.
ينبغي أن يشمل الفحص الكهربائي نظافة الخزانة، وتعريف الأسلاك، وترتيبات التأريض، وأجهزة الحماية، ومسارات الكابلات، والتهوية، وإمكانية الوصول الآمن للخدمة. تختلف المعايير الكهربائية ومتطلبات المطابقة باختلاف سوق الوجهة، لذا يجب تحديد الوثائق المطلوبة وتكوين الآلة مسبقًا. ينبغي لمديري السلامة أيضًا التحقق من أن الأنظمة الهيدروليكية والهوائية وأنظمة سائل التبريد والتشحيم لا تظهر أي تسربات أثناء التشغيل، وأن إنذارات انخفاض المستوى أو الأعطال تعمل كما هو محدد.
لا تغفل سلوك الاستعادة. حاكِ فقط حالات الأعطال الآمنة والمتفق عليها، مثل إشارة باب مفتوح، أو إنذار انخفاض التشحيم، أو إيقاف متحكم فيه لدورة ما. الهدف هو التأكد من أن الآلة تتوقف بصورة متوقعة، وتوفر إنذارًا واضحًا، ويمكن إعادتها إلى الخدمة دون تجاوز وظائف الحماية.
وحدة التحكم والوثائق وسجل التسليم
ينبغي اختبار وحدة تحكم CNC من منظور المشغل: تحميل البرامج، والتحريك اليدوي، والعودة إلى المرجع، وإدخال الإزاحات، ووظائف عمر الأداة إن كانت مشمولة، وسجل الإنذارات، وإجراءات النسخ الاحتياطي، وواجهات الاتصال. تأكد من إصدار اللغة، والجهد الكهربائي، والتردد، وبرنامج وحدة التحكم مقارنة بالطلب. وإذا زُودت الآلة بالأتمتة، فيجب أن تندرج إشارات الواجهة ومنطق السلامة ضمن نطاق القبول بدلًا من تأجيلها حتى التشغيل الأولي.
تتضمن حزمة التسليم الكاملة عادةً مخطط الآلة، ومتطلبات الأساس والتركيب، والمخططات الكهربائية والهوائية عند الاقتضاء، ومعلومات التشحيم، ودليل التشغيل، وتعليمات الصيانة، وقائمة قطع الغيار، والنسخة الاحتياطية لوحدة التحكم، وسجلات الفحص، وقائمة التعبئة. ينبغي عد حوامل الأدوات، والفكوك اللينة، والأدلة، والمفاتيح، وقواعد التسوية، والملحقات الخاصة فعليًا قبل التعبئة.
ينطبق هذا الانضباط على أسطول أدوات الآلات بأكمله. على سبيل المثال، سيركز قبول آلة الحفر العمودية Z5040A على مخاطر عمليات مختلفة، بما في ذلك سعة الحفر القصوى البالغة 40 mm، وقدرة القلاوظ M24، ومخروط المغزل MT4، ومشوار المغزل 180 mm، واختيار التغذية، وضبط الطاولة. ويبقى المبدأ كما هو: تأكيد القدرة المعروضة من خلال الفحص والاختبار الوظيفي، ثم توثيق ما تم قبوله.
أساس أفضل لتقييم المورد
ليس أفضل اختبار قبول بالضرورة هو الأطول. بل هو الذي يعالج أنماط الفشل الأكثر تكلفة للتطبيق المقصود: الأبعاد غير المستقرة، أو الوصول غير الآمن، أو التحكم الضعيف في الرايش، أو تشغيل البرج غير الموثوق، أو الوثائق غير الكافية، أو صعوبة الوصول للخدمة. ينبغي إدراج أي انحراف في قائمة ملاحظات تتضمن المسؤولية، وطريقة التصحيح، ودليل الإغلاق قبل الموافقة على الشحن.
تتعامل شركة شاندونغ هونكان لمعدات الآلات المحدودة مع تسليم أدوات الآلات من خلال أولويات مترابطة هي الابتكار والجودة والموثوقية. بالنسبة للمشترين، ينبغي أن يترجم ذلك إلى عملية اختبار شفافة: متطلبات فنية محددة مبكرًا، وقياسات مسجلة بوضوح، ووظائف سلامة مشهودة، وتفاصيل التكوين مفحوصة قبل مغادرة المعدات للمصنع. لا يلغي اختبار قبول المورد المُدار جيدًا كل مهام التشغيل الأولي، لكنه يمنح فريق الاستلام نقطة بداية أكثر موثوقية بكثير للتركيب والإنتاج.
